 |
Rota tanımlarının sadece ek olarak kullanılabildiği lisanslar: |
 |
 |
Rota tanımları ile ilgili Netsimakademi'deki eğitim videosunu izleyebilirsiniz. |
|
 |
Rota tanımı ile ilgili işlem için ÜRETİM-Soru Cevap'ta bulunan MRP2 Tanımlar bölümüne bakabilirsiniz. |
|
Üretim rotası bir mamul ya da yarı mamulün üretimi için kullanılır.
Bir ürünün üretimi için birden fazla rota kullanılabilir.
Bu sebeple rota varyantı oluşturulur. Rota varyantında üretim şekli, çalışma takvimi, makine grubu, iş istasyonları ve iş istasyonlarına ait malzeme bilgisi girilir.
Rota varyant tanımındaki bilgiler iş emrine aktarılır.
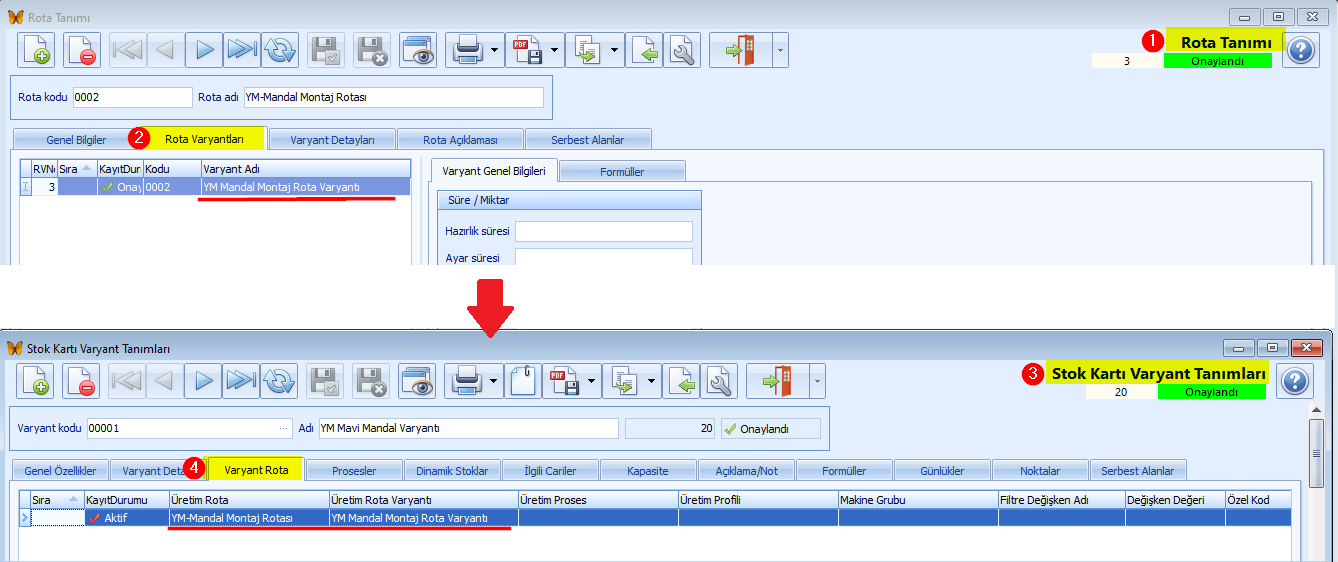
 Rota tanımında (1) rota varyantında (2) oluşturulan kayıt sonrasında stok kart varyantında (3) varyant rotasında (4) seçilir. Rota varyantı olmayan mamul ya da yarı mamul stok kartlarının MRP2 Planlaması yapılamaz ve sonucunda iş emri oluşturulamaz.
 butonuna tıklanarak yeni kayıt penceresi açılır. Giriş durumunda iken gerekli alanlara bilgi girişi yapılır.
Aktif ve Onaylandı durumuna getirilen kayıtlar diğer işlem pencerelerinde görüntülenip kullanılabilir.
Rota kodu istenilen formatta elle girilir ya da boş bırakılır ise rota adı yazıldıktan sonra  butonuna tıklanınca sistem tarafından artan sırada numara verilir.
Rota adı girilir.
 Genel Bilgiler
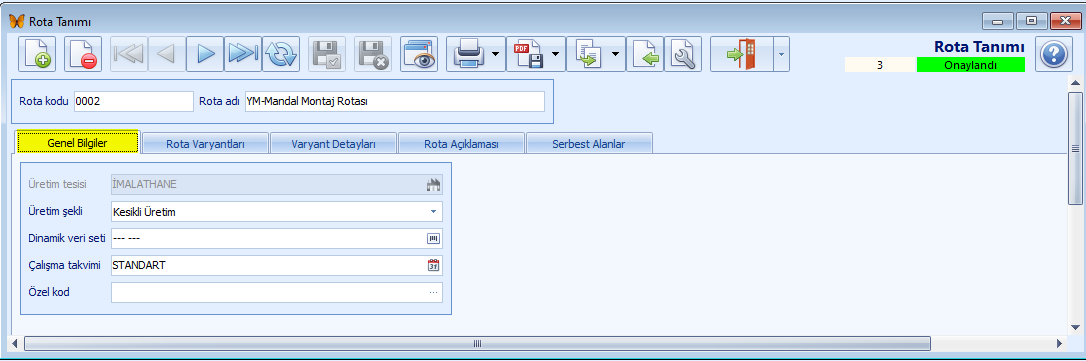
İlk girişte seçilen üretim tesisine bağlı olarak bu bölüme bilgiler getirilir.
Üretim tesisi sistem tarafından getirilir. İşlem noktasına tanımlanmış olan üretim tesisi getirilir. CTRL+F8'e basarak açılan Terminal Çalışma Parametreleri penceresinde işlem noktası değiştirilebilir.
Üretim şekli seçilir. Varsayılan olarak Kesikli Üretim gelir. Kesikli üretim demek dur-kalk şeklinde yapılan üretimdir. Eğer Proses Üretim seçilir ise rotada reçete tabı aktif olur.
Dinamik veri seti  butonuna tıklanarak açılan Dinamik Veri penceresinde seçilir.
Çalışma takvimi  butonuna tıklanarak açılan Takvim Tanım penceresinde seçilir.
Özel Kod girilebilir. ... (üç nokta) butonuna tıklanarak açılan Özel Kod penceresinde seçilir ya da elle giriş yapılır. Kullanıcının isteğine
bağlı olarak oluşturulan bir koddur ve filtreleme ya da rapor oluşturmak için kullanılabilir.
Rota Varyantları
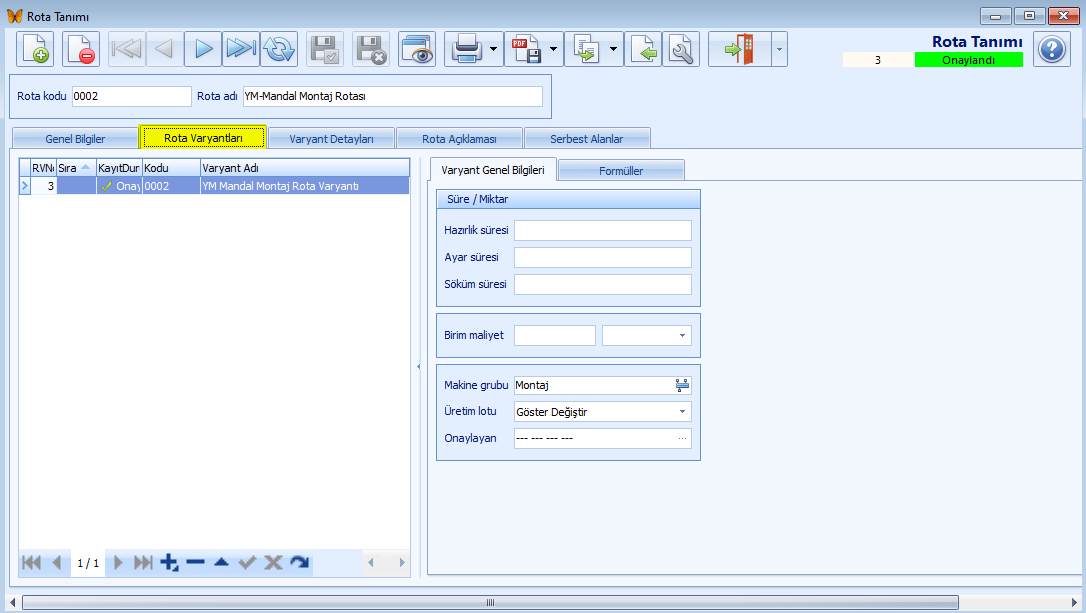
 butonları ile satır bazında kayıt işlemleri (ekleme, silme, onaylama, vazgeçme) yapılır.
Varyant Adı girilir.
Kayıt durumu Onaylandı durumuna getirilir.
Varyant ile ilgili genel bilgi ve formül pencerenin sağ bölümünde tanımlanabilir.
Varyant Genel Bilgileri bölümünde Hazırlık Süresi, Ayar Süresi, Söküm Süresi girilir. Örneğin üretim için makinelerin yeri, sırası değişecek ise ve bunun için bir süre gerekiyor ise buradaki alanlara girilir.
Bu bilgiler iş emrine aktarılır. ÜRETİM modülündeki İş Emirleri penceresindeki iş emri kaydı içinde Süre/Miktar sekmesinde bu bilgi gösterilir.
Birim Maliyet alanında TL/USD/EURO cinsinden üretimi yapılacak olan mamul ya da yarı mamul için tutarsal değer girilir.
Makine grubu seçilir. Üretim tesisine ait iş istasyonuna tanımlı olan makine grubu sistem tarafından getirilir.
Üretim Lotu seçilir. Üretim yapılan ilgili mamul ya da yarı mamul için verilen numaradır.
Formüller bölümünde Geçerlilik Şartı, StokVaryant ÖnHesap, StokVaryant SonHesap, MRP2 ÖnHesap, MRP2 SonHesap alanlarında gerekli formüller yazılır.
Varyant Detayları
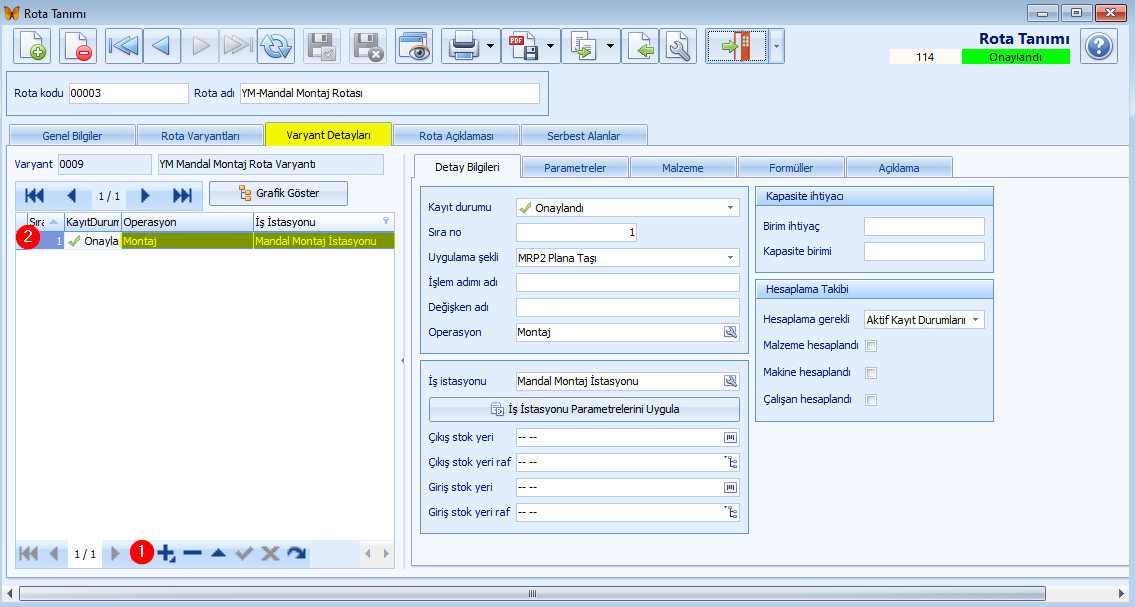
Rota varyantında hangi iş istasyonunda hangi operasyonda hangi malzemeler kullanılacak ise bunların tanımlanması gerekir!
 butonuna (1) tıklanarak satırda rota varyantı oluşturulup operasyon ve iş istasyonu (2) seçilir.
Operasyon  butonuna tıklanarak açılan Operasyon penceresinde seçilir. Zorunlu alandır.
İş İstasyonu butonuna tıklanarak açılan İş İstasyonu penceresinde seçilir. Açılan pencerede üretim yeri ve operasyona filtre yapılarak istasyonlar listelenir. Eğer kayıt gelmiyor ise iş istasyonu kaydında Operasyon sekmesinde herhangi bir operasyon kaydı yapılıp yapılmadığı kontrol edilir. Zorunlu alandır.
Her bir satırdaki varyant kaydı ile ilgili pencerenin sağ tarafındaki Detay Bilgileri, Parametreler, Malzeme, Formüller, Açıklama sekmelerinde bilgi girilir.
İş emrine rota varyantındaki bilgiler taşınır.
 butonuna tıklanarak ağaç gösterimi sağlanır.

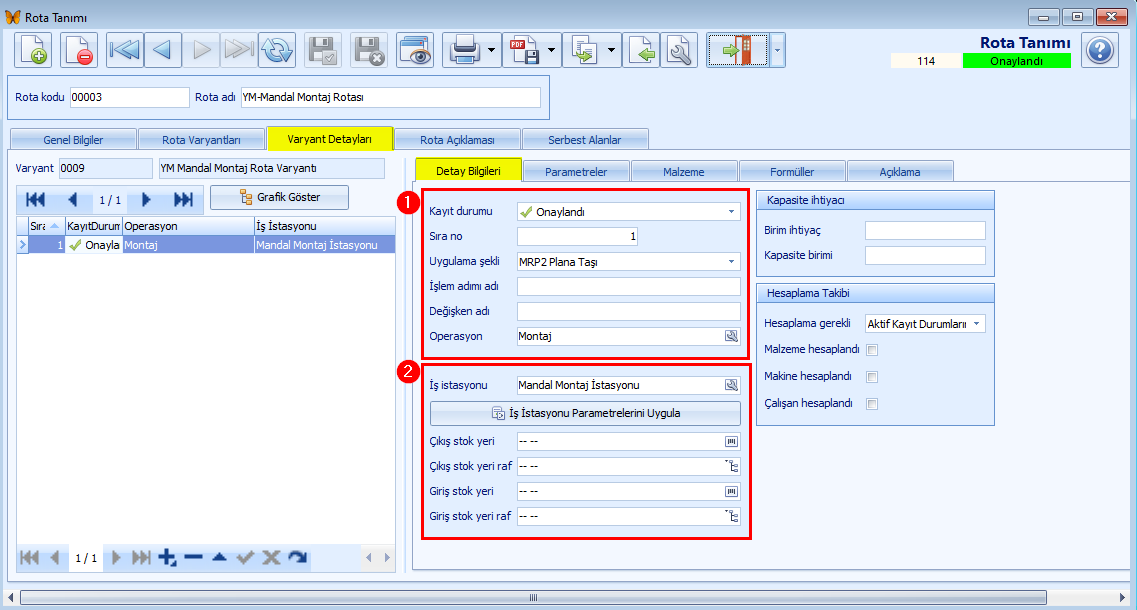
Detay bilgilerinde öncelikle rota varyantının kullanımına ait bilgi (1) girilir. Burada girilen bilgiler Malzeme sekmesinde her bir varyant satırına ait alt bölümdeki ilgili sekmelerdeki alanlara yazılarak kullanılır. Bu şekilde kolaylık sağlanır. Kayıt durumu satırdaki kayıt için girilir. Satırdaki kayıt durumu tüm veri girişi yapılıp bittikten sonra Onaylandı yapılır. Rota varyantı Onaylandı olarak yapılmaz ise MRP2 işleminde rota oluşturmada kullanılmaz. Sıra no girilir. Uygulama şekli seçilir. İş emri oluşturmak için MRP2 Plana Taşı seçili olarak gelir. Planlama modülündeki MRP2 planlama işlem penceresine kayıt gelmesi için seçilir. MRP2 Plana Taşıma seçilir ise iş emri oluşturmada rota kullanılmaz. Sonradan ihtiyaç olursa plana taşı seçeneği seçilir. İşlem adımı adı girilir. Rota varyantı satırı için burada girilen ad, Üretim modülündeki İş İstasyonu Vardiya Kayıtları penceresindeki iş emrine çift tıklanarak açılan Gerçekleşen Girişi penceresinde üst bölümde İşlem alanında gösterilir. Kullanıcının karşısına çıkacak olan işlem adı girilir. Değişken Adı girilir. Rota varyant satırı için girilen değişken adı formüllerde kullanım içindir. Değişken adında Türkçe karakter, boşluk kullanılmamalı ve rakamla başlanmamalıdır. Değişken adları satır bazında benzersiz olmalıdır. Yani her satıra farklı değişken adı yazılmalıdır. Rota varyantındaki malzeme vb. bilgiye erişim için bu değişken adı kullanılır. Operasyon bilgisi satırda ya da burada
İş istasyonuna ait stok yeri ve stok yeri raf bilgileri (2) girilir. Bu şekilde iş istasyonundaki stok bilgisi sabit hale gelir. Bu iş istasyonu her zaman standart olarak bir stok yerinden hammadde alıp bir başka stok yerine yarı mamul/mamul girişi yapıyor ise burada tanımlanır. İş istasyonu bilgisi satırda ya da burada İş istasyonu parametreleri uygula butonuna tıklanarak seçili olan iş istasyonuna ait stok yeri ve raf bilgisi getirilir. Buton kullanılmadan elle de bilgi girilir. Çıkış stok yeri ve Çıkış stok yeri raf seçilir. Hammaddenin çekildiği stok yeri ve raf seçilir. Giriş stok yeri ve Giriş stok yeri raf seçilir. Üretim işleminden sonra yarı mamul/mamulün giriş yaptığı stok yeri ve raf seçilir.
Gant kapasite planlaması için aşağıdaki alanlara veri girilir. Kapasite birim ihtiyacı girilir. Üretilen mamulün birim zamanda üretilen miktarı girilir. Kapasite birimi girilir. Adet, paket vb. girilir. Bu alan gant kapasite planlaması için kullanılır.
Hesaplama takibi bölümündeki ayarlar Varyant Detayı bölümündeki Formüller sekmesinde yazılan formülün çalışmasına ilişkin ayarlardır. Eğer formül ile işlemlerin kontrolü sağlanmıyor ise bu bölümün kullanılması gerekmez.
Rota varyantındaki Malzeme sekmesinde girilen satırlarda eğer formül hesaplaması var ise burada yapılan ayarlar kullanılır. Örneğin bir tekstil firmasının boya iş istasyonunda rota varyantının reçetesindeki hesaplama olan satırların çalışmalarına ilişkin formül yazılmış ise burada yapılan ayara göre formül aktif olur.
Hesaplama gerekli alanında rotanın hesaplamasının formülle ne zaman yapılacağına dair ayar yapılır. Her zaman seçilmiş ise MRP2'de rota oluşturulurken hesaplama yapılır. Aktif kayıt durumlarında seçilmiş ise iş emrinin üretimi yapılırken hesaplama yapılır. Hiçbir zaman seçili ise formüller çalışmaz. Hesaplama takibi ayarları yapılır. Programda malzeme, makine ve çalışan için formülle bir hesaplama yapılıyor ise buradaki Malzeme hesaplandı, Makine hesaplandı, Çalışan hesaplandı kutucukları işaretlenir. Sistemde MRP2 planlaması işleminde Rota Bilgileri sekmesinde Detay Bilgileri sekmesinde formülle malzeme hesaplaması yapılınca Malzeme Hesaplandı kutucuğuna sistem tik işaretini koyar. MRP2 planlamasında Rota Bilgileri sekmesinde Malzemeler sekmesinde formülle malzeme hesaplaması yapılınca alttaki Makine sekmesinde Makine Atama kutucuğuna tik işaretini koyarak ilgili makinelerin alanlarda seçimini sistem yapar. |
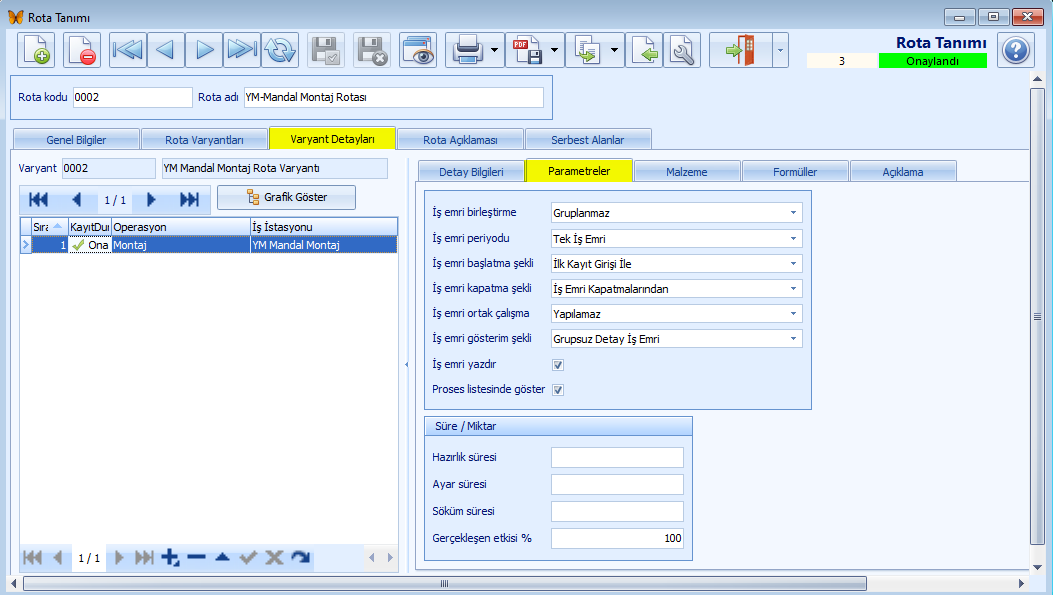
İş istasyonunda üretim yapan kişilere yapacakları iş için iş emri oluşturulmalıdır! Üretim modülündeki İş İstasyonu Vardiya Kayıtları penceresinde vardiya başlatıldığında burada yapılan ayarlara göre iş emri kayıtları gösterilir. Eğer iş emri kaydı vardiyaya gelmiyor ise buradaki ayarlar kontrol edilir.
İş emri birleştirme alanında iş emirlerinin neye göre birleştirileceği belirtilir. Operasyon seçilir ise MRP2 Planlama işleminde bir siparişteki farklı mamul/yarı mamul için aynı operasyon kullanılacaksa o zaman tek bir iş emri oluşur. Yani aynı operasyon kullanılan 2 tane mamul/yarı mamul üretimi için 1 iş emri oluşur. Gruplanmaz seçilir ise MRP2 Planlama işleminde bir siparişteki farklı mamul/yarı mamulün her biri için ayrı ayrı iş emri oluşur. Yani aynı operasyon kullanılan 2 tane mamul/yarı mamul üretimi için 2 iş emri oluşur. Siparişe göre seçilir ise içinde ortak yarı mamuller bulunan siparişler birleştirilerek iş emri oluşturulur. Örneğin kız ve erkek çocuk dolap siparişinde dolap kapakları kız ve erkek çocuğa göre ayrı ayrı üretilirken dolap gövdesi aynı şekilde yapılacak ise siparişler birleştirilerek gövde yarı mamulünün sayısı siparişlerden toplanarak iş emrine getirilir. Bu şekilde benzer siparişler tek siparişte üretilebilir. Hammaddeye Göre seçilir ise MRP2 Planlama işleminde aynı plandaki, aynı iş istasyonu ve operasyondaki, aynı hammadde stok kartını kullanan farklı parçalar tek iş emrinde toplanır. Hammadde, bu rota adımının malzeme satırlarında Kullanım Şekli Hammadde olan satırdır; birden fazla ise sıra numarası en küçük olan esas alınır, hammadde satırı yoksa iş emri gruplanmaz. Örneğin aynı kalınlıktaki sacdan kesilip bükülecek parçaların her kalınlık için tek iş emri olarak aynı istasyona gönderilmesi sağlanır; bunun için kesme ve büküm rotada tek operasyon olarak tanımlanır.
İş emri periyodu alanında iş emrinin ne zaman oluşturulacağı belirtilir. Oluşturulmayacak seçilir ise MRP2 Planlama işleminde iş emri oluşturulmaz. Tek iş emri seçilir ise her bir mamul/yarı mamul için iş emri kaydı oluşturulur. Vardiyaya göre iş emri oluşturulacak ise Vardiya Başına, 1.Vardiya, 2.Vardiya, 3.Vardiya şeklinde seçilir. Eğer vardiya seçenekleri seçiliyor ise Vardiya Planlama penceresinde birinci/ikinci/üçüncü vardiyaların planlamasının yapılmış olması gerekir. Ayrıca eğer vardiya tanımı devreye alınmış ise Vardiya Profil penceresinde tanımlı makine ve personeller sistem tarafından dikkate alınacaktır. Eğer vardiya profilindeki sadece çalışma periyodu kullanılıp makine ve çalışan verisi kullanılmayacak ise Vardiya profilindeki Genel Bilgiler sekmesindeki makine ve çalışan verisi alanlarında İş İstasyonu seçilir. Bu şekilde iş istasyonundaki makine ve çalışan verisi iş emri hazırlanırken kullanılır.
İş emri başlatma şekli alanında üretim işinin nasıl başlayacağı belirtilir. İlk kayıt girişi ile seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde Çalışma Başlat ile vardiya kaydı oluşturulunca kayıt içindeki Gerçekleşen Girişi sekmesindeki program tarafından getirilen iş emrine tıklayıp işleme başlanır. İş emrindeki tarih, program tarafından Vardiya Bilgileri sekmesindeki vardiya başlama tarihi alanına girilir. El ile başlatmalı seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde Çalışma Başlat ile kayıt oluşturunca Vardiya Bilgileri sekmesindeki vardiya başlama tarihi alanına kullanıcı kendisi elle girer.
İş emri kapatma şekli alanında üretim işinin nasıl bitirileceği belirtilir. Kapatma işlemi ile üretimi yapılan iş emrinin kaydının durumu Tamamlandı olur. Vardiya Kapanışında seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde vardiya çalışma kaydına çift tıklanınca açılan pencerede Vardiya Bilgileri sekmesinde Programda İK personel kaydı içinde görev alanında seçim yapılan görevin içinde Vardiya Amiri işaretlenerek ayar yapıldıktan sonra Vardiya Kapat butonu için Rota Tanımı>Varyant Detayları>Formüller>Gerçekleşen Girişi sekmesinde sadece vardiya amiri olan kullanıcılar için vardiya kapat butonu kullanılabilmesi için formülle ayar yapılabilir. Tanımlar > Terminal Tanımlarında üretimdeki bilgisayara İK ve firma personelleri tanımlanabilir. Bu şekilde vardiya amirlerinin kullandığı bilgisayarda ortak bir kullanıcı olabilir.
İş emri kapatmalarından seçilir ise ÜRETİM modülündeki Toplu İşlemler menüsündeki İş Emri Kapat penceresinde üretim iş emri kapatılır. İş emri kapatılırken Tamamlandı/Yarım Bırakıldı/İptal Edildi durumlarından biri seçilebilir. İş emrinin kapatılmasında üretiminin tamamlanmış olması şart değildir. Atanan işler tamamlanınca seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde çalışma kaydına çift tıklanarak iş emrindeki üretimi tamamlanan mamul/yarı mamul %100 olmuş ise kayıt durumu Onaylandı ve sonrasında Tamamlandı yapılınca iş emri kapatılır. El ile bitirilir (Vardiyada) seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde çalışma kaydına çift tıklanarak iş emrinin durumu Onaylandı ve sonrasında Tamamlandı yapılınca iş emri kapatılır.
İş emri ortak çalışma alanında seçim yapılır. Örneğin bir operasyon birden fazla farklı istasyonda yapılabilir. Bu durumda ortak çalışma yapmaya uygundur. Yapılabilir seçilir ise tek bir iş istasyonunda iş emirleri toplanır. Yapılamaz seçilir ise iş emirleri birleştirilemez. İş emri gösterim şekli seçilir. Grupsuz Detay İş Emri seçilir ise ÜRETİM modülündeki İş İstasyonu Vardiya Kayıtları penceresinde çalışma kaydına çift tıklanınca açılan pencerede Gerçekleşen Girişi sekmesinde her bir iş emri ayrı ayrı gösterilir. İş emrini yazdır kutucuğu işaretlenerek ayar yapılır. İş yapılınca yani tamamlandı durumuna gelince iş emri yazdırılır. Proses listesinde göster kutucuğu işaretlenerek ayar yapılır.
Süre bilgisi üretim planlamasının yapılacağı son tarihin hesaplanması için girilir. Hazırlık süresi, Ayar süresi, Söküm süresi girilir. Burada girilen süreye bağlı olarak PLANLAMA modülünde MRP2 Planlama penceresinde yeni bir planlama kaydındaki Genel Bilgiler sekmesinde Son Tarih alanında tarih burada belirtilen hazırlık, ayar ya da söküm süresine göre hesaplanır. Gerç.Etkisi % girilir. Aksi belirtilmediği sürece 100 olarak girilir. |
|
İş istasyonundaki operasyonda üretimi yapılacak olan mamul/yarı mamul ve üretimde kullanılacak olan malzemeler listelenir. 1. Öncelikle üretimi yapılacak olan mamul/yarı mamul Kullanım Şekli sütununda üretimi yapılacağı için Mamul/Yarı Mamul seçilir. Kullanım Zamanı sütununda Manuel seçilir. Manuel olarak seçilmesi herhangi bir zamanda üretiminin yapılabileceği anlamına gelmektedir. Menü adı sütununda üretim işlemi için kullanılacak olan buton adı girilir. Buton, Üretim > İş İstasyonu Vardiya Kayıtları penceresindeki bir iş emrine tıklandığı zaman açılan pencerenin Gerçekleşen Girişi sekmesinde sol bölümde gösterilecektir. Buton sayesinde üretimi yapılacak olan iş emirleri filtrelenir.
2. Üretimde kullanılacak olan hammadde/yarı mamul için satırda Stok Tip Adı seçilir. Değişken Adı sütununda Stok Tip Varyantındaki malzeme listesi ile aynı olacak şekilde değişken adı girilir. Varyant ile rotanın ilişkilendirilmesi için aynı değişken adı girilmesi zorunludur! Kullanım şekli Hammadde olarak seçilir. Hammadde olarak seçilen malzemelerin stok yerinden çıkışı yapılacaktır. Kullanım Zamanı sütununda Ana Malzeme İşlemi İle olarak seçilir. Menü adı sütununda üretimi yapılacak olan yarı mamul/mamul için üretim işlemlerinde filtreleme yapılmasını sağlayan operasyon buton adı girilir. Burada girilen buton adı ile Üretim>İş İstasyonu Vardiya Kayıtları penceresinde vardiya kaydı içindeki Gerçekleşen Girişi sekmesinde sol bölümde iş emirlerinin üretimi yapılacak olan mamul/yarı mamul için buton gösterilir. Her bir satır kaydının durumu Onaylandı yapılır. Diğer malzemeler de sırasıyla 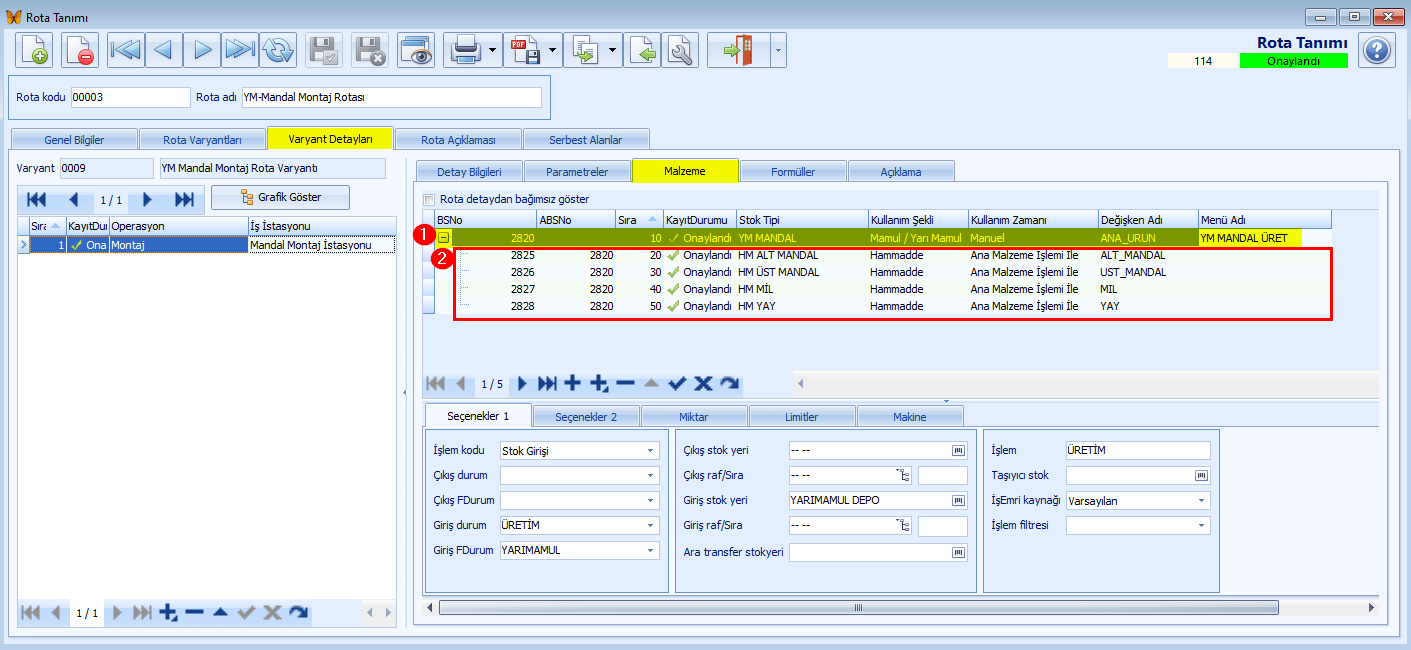
Her bir satır ile ilgili detaylı bilgi ise alt bölümdeki Seçenekler 1, Seçenekler 2, Miktar, Limitler, Makine sekmelerinde girilir.
|

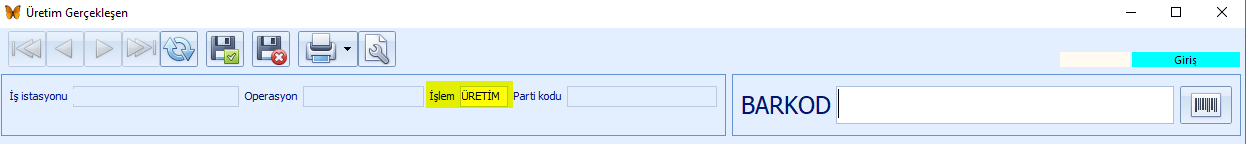


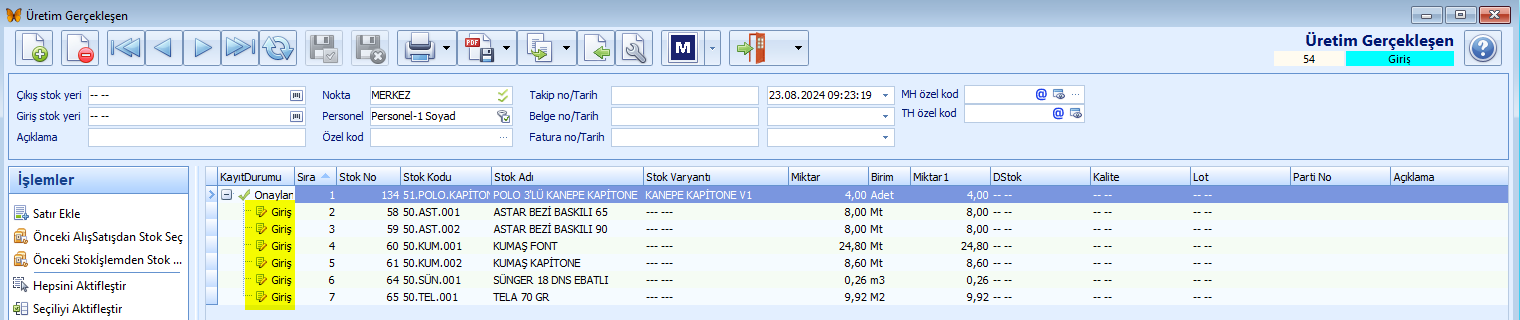
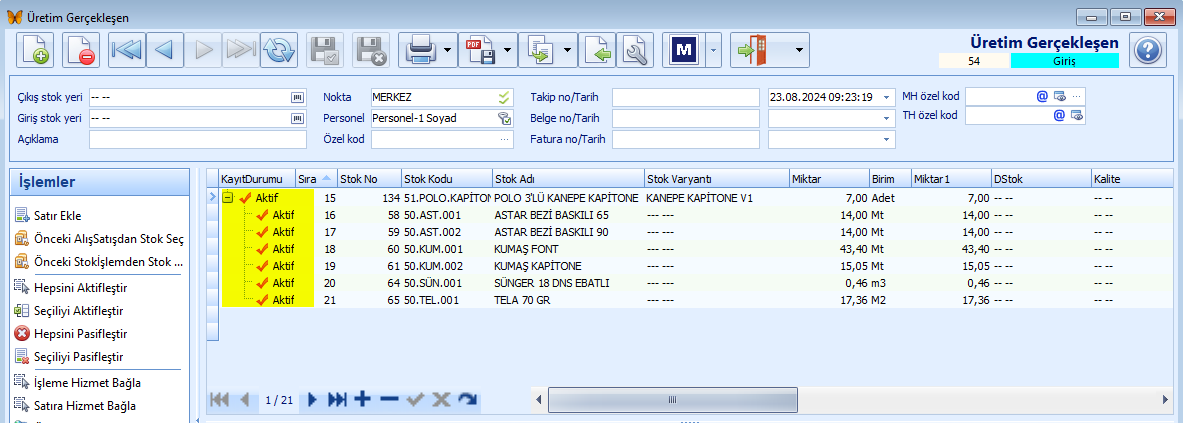

 Formüller sekmesinde Geçerlilik Şartı, StokVaryant ÖnHesap, StokVaryant SonHesap, MRP2 ÖnHesap, MRP2 SonHesap alanlarında gerekli formüller yazılır.
Açıklama sekmesinde kısa ve uzun açıklama yapılır.
Proses sekmesinde seçili rota adımının kendi proses satırları girilir: ısı, süre, hız, parametreler, metin parametreleri, talimat, grafik, makine ve makine ayarı. Bu satırlar adım partiye geldiğinde partinin plan satırına öndeğer olarak kopyalanır; böylece ürünün proses tanımı olmayan partiler de rotadaki proses değerleriyle ve makine ayarıyla açılır.
Yeni satır adımın operasyonuyla açılır. Bir adımda yalnız bir ana (kök) proses satırı olur ve bu satır adımın operasyonunda (ya da referans prosesi adımın operasyonu olan bir operasyonda) olmalıdır; öteki satırlar onun alt adımı olarak girilir. Bir satırın üst satırı, satır Ctrl tuşu basılıyken sürüklenerek değiştirilir.
Şablondan Kopyala düğmesi bir proses tanımındaki adımı alt adımlarıyla birlikte bu rota adımına kopyalar. Açılan seçim penceresinde bütün onaylı proses tanımları (genel ve ürüne özgü) listelenir; tanım ve adımı seçilip onaylanır. Adımda ana satır varsa seçilen adım onun altına eklenir, yoksa seçilen adım ana satır olur. Var olan satırlar silinmez; aynı tanım satırı adıma ikinci kez eklenmez, bir kısmı zaten varsa yalnız eksikleri eklemek için onay istenir. Kopya tanıma bağlı değildir: tanım sonradan değişse de rotadaki satırlar değişmez. Düğme adım kaydedilmeden çalışmaz.
Adımın proses satırları partiye uygulama şekline göre gider: MRP2 Plana Taşı adımında ve Proses Referans Satırı adımında rota oluşturulurken partinin her plan satırına kopyalanır; aynı operasyonda ürünün proses tanımından gelen bir satır varsa ürünün satırı kullanılır, rotanınki kopyalanmaz. Proses Varsa Üretim Siparişine Taşı adımı ürünün proses satırıyla açılır. MRP2 Plana Taşıma adımına satır girilebilir ama partiye gitmez. Partiye kopyalanan değerler partileme ekranında partinin proses satırlarında değiştirilebilir; rota tanımı sonradan değişirse açılmış partiler değişmez.
Rota Açıklaması girilir.
Serbest Alanlar sekmesinde kullanıcı isteğine bağlı ek alanlar tanımlanabilir.